

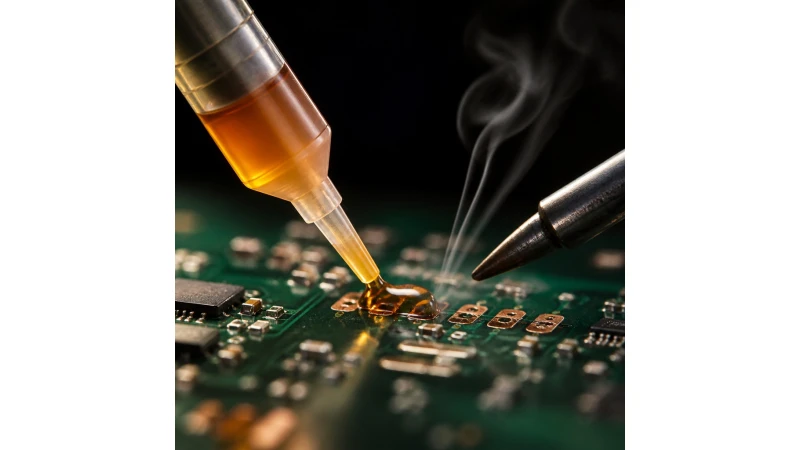
E o scenă care se repetă în orice atelier: cineva se luptă de douăzeci de minute cu o junctură, crește temperatura, insistă cu soldering tip-ul, ridică pad-uri. Vine colegul cu experiență, pune o picătură de flux și junctura cedează din prima trecere.
Flux-ul este probabil consumabilul cel mai prost înțeles din electronică. Se vinde ca și cum ar fi magie, e explicat greșit aproape peste tot, și o bună parte din ce se citește despre el — inclusiv pe forumuri de reparații — este pur și simplu fals. Hai să lămurim lucrurile cum trebuie, cu fișele tehnice și standardele în față.
Ce face flux-ul (și ce nu face)
Flux-ul face trei lucruri, toate chimice. Niciunul nu e electric:
- Atacă și dizolvă oxidul. Orice suprafață metalică expusă la aer se acoperă cu un strat de oxid, iar cositor-ul nu umezește oxidul. Colofonia reacționează cu acel oxid și formează o sare metalică — literalmente un săpun — care se dizolvă în flux și lasă metalul curat dedesubt.
- Împiedică reoxidarea. La încălzire, oxidarea se accelerează. Flux-ul topit formează o pătură lichidă peste zonă și ține oxigenul afară în secundele cât durează operațiunea.
- Îmbunătățește wetting-ul. Cu metalul curat, cositor-ul topit se întinde și formează o junctură cu geometria corectă în loc să rămână în bile.
Un detaliu pe care aproape nimeni nu îl explică bine: se spune adesea că «flux-ul scade tensiunea superficială a cositor-ului». Nu e exact. Ce scade este tensiunea interfacială dintre cositor și flux, și crește energia superficială a substratului prin îndepărtarea oxidului. Rezultatul practic e același — cositor-ul se întinde —, dar mecanismul e acesta.
Mitul numărul unu: «flux-ul îmbunătățește conducția electrică». Complet fals. Flux-ul nu este conductor și nu face parte din junctură. Este un agent chimic de curățare care se consumă în proces. Ceea ce conduce este junctura metalică pe care flux-ul a făcut-o posibilă.
De ce la dezlipit e aproape obligatoriu
Aici e partea care se simte cel mai mult în ziua de zi și care justifică să ai flux chiar dacă lipești rar.
Când lipești cu sârmă, cositor-ul are deja flux înăuntru — miezul de rășină — și acesta se eliberează exact acolo unde trebuie. Dar la dezlipit nu aduci sârmă nouă: topești un cositor care stă pe placă de ani de zile, oxidat pe exterior și fără niciun flux activ. Acel cositor vechi refuză să curgă, rămâne lipit și în bile, iar malla desoldadora pur și simplu nu absoarbe.
Pui flux și totul se schimbă: oxidul se dizolvă, cositor-ul vechi reumezește și pleacă după malla desoldadora sau după soldering tip. De aceea cei care repară zilnic consumă mult mai mult flux la dezlipit decât la lipit.
Chestiunea căldurii: ce se întâmplă cu adevărat
Vei citi în multe locuri că «flux-ul face pod termic între soldering tip și junctură». Spus așa, nu se susține, și merită să știi asta ca să nu folosești greșit unealta.
Podul termic îl face o picătură de cositor topit, nu flux-ul. Producătorii de stații profesionale recomandă explicit: stanuiește soldering tip-ul și creează un pod de cositor cu junctura înainte de a încălzi. Cifrele explică de ce:
| Mediu între soldering tip și junctură | Conductivitate termică |
|---|---|
| Aer (adică, contact slab) | 0,026 W/mK |
| Flux lichid (ca orice rășină) | de ordinul 0,1-0,2 W/mK |
| Cositor topit | ≈ 60 W/mK |
Cositor-ul conduce căldura de aproximativ 2.300 de ori mai bine decât aerul. Flux-ul, de abia 4 până la 8 ori. Nu flux-ul face podul.
Și totuși flux-ul ajută la transfer termic, doar că pe altă cale, documentată: oxidul este un izolator termic. Un soldering tip nestanut sau oxidat transferă căldura mult mai prost. Flux-ul este tocmai ceea ce menține soldering tip-ul și junctura curate de oxid și ceea ce permite cositor-ului să umezească și să formeze podul care conduce cu adevărat. E o contribuție indirectă, dar decisivă.
Și dacă tot vorbim de oxid: ai grijă de soldering tip
Dacă ai ajuns până aici, concluzia practică e evidentă: un soldering tip oxidat îți sabotează munca. Și cel mai rău e că simptomul induce în eroare — pentru că nu se încălzește bine, crești temperatura, iar asta accelerează și mai tare oxidarea. Un cerc vicios care termină cu soldering tip-ul la gunoi înainte de vreme.
Semnalul e inconfundabil: soldering tip-ul nu mai acceptă cositor. Dispare picătura brillantă și argintie, apare o suprafață mată, înnegrită, pe care cositor-ul se strânge în bile și alunecă. Când se întâmplă asta, nu mai poți face podul de cositor și ai pierdut aproape tot transferul termic.
- Pastă renovatoare pentru soldering tip Mechanic MCN-8. Pentru când soldering tip-ul e deja oxidat și nu mai prinde cositor. Cu soldering tip-ul cald, îl afunzi un moment în pastă: elimină oxidul acumulat și îl lasă din nou stanut. Nu conține acizi, deci nu atacă acoperirea. E unul dintre acele produse de sub cinci euro care salvează soldering tip-uri de douăzeci.
- Suport curățitor cu burete de bronz. Pentru uzul zilnic. Șpanul de bronz îndepărtează cositor-ul vechi fără a răci brusc soldering tip-ul, ceea ce face exact buretele umed clasic: fiecare trecere e un șoc termic care fisurează treptat acoperirea. Are burete de schimb când se saturează.
Și regula de aur, care nu costă nimic: lasă întotdeauna soldering tip-ul stanut înainte să oprești stația. Acel strat de cositor e ce împiedică cuprul să se oxideze în timp ce se răcește. A opri cu soldering tip-ul curat și gol e cea mai rapidă metodă să-l strici.
Un alt sfat util în același sens: la lipirea prin contact, ceea ce contează e suprafața de contact, nu presiunea. Producătorii sunt clari — nu există nicio corelație între a apăsa mai tare și a încălzi mai bine. Folosește cel mai mare soldering tip care încape, nu cel mai fin.
Când flux-ul nu e suficient
Să fim sinceri, că asta aproape nimeni nu o spune: dacă pad-urile sunt foarte oxidate, niciun flux nu rezolvă problema. Industria de retrabaj o recunoaște: când oxidarea e severă, a reîncerca refluxul nu funcționează — trebuie scos componenta, condiționate pad-urile și restanuite. Flux-ul e un facilitator chimic, nu un resuscitator.
Tipuri de flux: învață să citești codul și nu mai greșești
Uită de marketing. Orice flux serios are o clasificare de patru caractere din standardul IPC J-STD-004, și acel cod îți spune singurul lucru care contează cu adevărat: dacă trebuie curățat sau nu.
Se citește astfel:
- Două litere — din ce e făcut: RO colofonie naturală · RE rășină sintetică · OR organic (hidrosolubildele) · IN anorganic (acizi și săruri; nu se folosește în electronică).
- O literă — cât de activ este: L activitate scăzută · M medie · H ridicată. Se măsoară în laborator, nu se declară la ochi.
- O cifră — halogeni: 0 sub 0,05 % · 1 peste.
Și iată cheia practică care valorează cât tot articolul:
Codul îți spune dacă trebuie să cureți:
- L0 și L1 → trec testele fără curățare. Asta numim no-clean.
- M0 și M1 → valide cu sau fără curățare, în funcție de aplicație.
- H0 și H1 → valide doar cu curățare. Fără excepție.
Reține că «no-clean» nu este un tip de flux, ci o consecință a nivelului său de activitate. Un ROL0 este no-clean; un ROH1 nu este, deși amândoi sunt pe bază de colofonie.
Și flux-ul hidrosolubil
Fluxurile OR (water-soluble) conțin acizi organici, umezesc excelent și sunt cu adevărat corozive: residuu-urile lor sunt active și higroscopice. Se folosesc în producție pentru că după aceea placa trece printr-o mașină de spălat. Dacă folosești unul, spălarea nu e opțională, și cu cât mai repede, cu atât mai bine.
Care dintre produsele noastre ai nevoie
Acest tabel l-am făcut cu fișele tehnice oficiale în față, nu cu ce scrie pe cutie. Unde nu există fișă tehnică publicată, o spunem explicit.
| Flux | Clasificare | Trebuie curățat? | Aliaje | Ideal pentru |
|---|---|---|---|---|
| Amtech NC-559 (borcan 100 cc) | ROL0 · colofonie | No-clean. Residuu transparent și inert | Cositor cu plumb și bismut. Fișa sa nu listează niciun aliaj SAC305 | Opțiunea universală pentru reparații cu leaded solder. Retrabaj BGA și microsudură |
| Amtech RMA-223 (borcan 100 cc) | ROL0 · colofonie moderat activată | No-clean | Sn/Pb, bismut și de asemenea SAC305 și alte aliaje lead-free | Singurul din gamă calificat pentru lead-free. Mai vâscos, ține mai bine componenta. Potrivit pentru reballing |
| Amtech LF-4300 (borcan 100 cc) | REL0 · rășină sintetică | Lavabil cu apă. Se recomandă spălarea (apă deionizată caldă). Nu e potrivit pentru circuite de înaltă impedanță | Optimizat pentru lead-free (SAC305, Sn/Cu, Sn/Ag…) | Producție și retrabaj lead-free când placa se spală ulterior |
| Kingbo RMA-218 (borcan 100 g) | Fără fișă tehnică oficială publicată | Din precauție, curăță-l | Nepublicate | Alternativa economică pentru retrabaj BGA. Foarte folosit și foarte apreciat |
| Mechanic RMA-AV10 | Fără fișă tehnică oficială publicată | Din precauție, curăță-l | Nepublicate | Gamă de intrare pentru lucrări ocazionale |
| Goot BS-10 | Anorganic (clorură de zinc și amoniu) | Obligatorie și temeinică | Lipire generală | Cabluri și terminale groase, tablă, tinichea. Producătorul interzice explicit folosirea pe plăci electronice. |
Rezumat pentru cel grăbit: dacă repari cu leaded solder, NC-559. Dacă lucrezi cu lead-free, RMA-223. Dacă vei spăla placa după aceea, LF-4300. Dacă cauți preț, Kingbo. Iar Goot BS-10, niciodată pe o PCB.
Despre falsificările Amtech
Amtech este una dintre cele mai falsificate mărci din domeniu, și merită să știi asta. Inventec, proprietara mărcii, a declarat oficial: «nu am vândut niciodată pe Amazon, eBay sau Alibaba» și «nu am autorizat și nici licențiat nicio companie să fabrice fluxurile noastre Amtech». Borcanele noastre au eticheta verde fosforescentă cu cod de bare, care este sigiliul de autenticitate al producătorului.
Flux și pasta de soldar nu sunt același lucru
Confuzia e permanentă și costă bani. Conform standardului:
- Flux-ul este un produs chimic. Nu conține metal și nu poate forma singur o junctură.
- Pasta de soldar (cositor în pastă) este pulbere de cositor amestecată cu flux. Aduce metal.
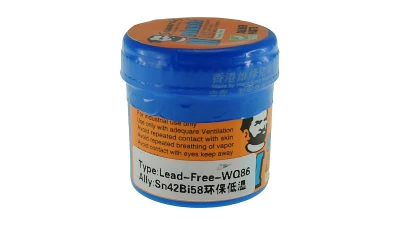
Dacă trebuie să aduci cositor, vrei o pastă precum Mechanic XG-50 (Sn63/Pb37) sau, lead-free, Mechanic WQ86 cu bismut, care se topește la temperatură mai scăzută. Dacă vrei doar să curgă ce există deja, ai nevoie de flux.
Atenție la un detaliu: în instalații sanitare, «pasta de lipit» înseamnă un flux în pastă fără metal. În electronică, «cositor în pastă» conține metal. Același nume, lucruri opuse.
Fiecare metodă de încălzire cere ceva diferit
Nu se încălzește la fel cu un soldering tip ca și cu aer cald, iar flux-ul se comportă diferit în fiecare caz.
- Contact (stație de lipit). Conducție pură. E metoda cea mai eficientă dacă există contact bun: stanuiește soldering tip-ul, fă podul de cositor și folosește cel mai mare soldering tip care încape.
- Aer cald. Convecție: transferă mult mai prost decât contactul direct, deci are nevoie de mai multă temperatură și mai mult timp. Atenție la debit — dacă e prea mare, componentele zboară de pe placă în momentul în care se desprind. Coboară fluxul de aer și alege duza în funcție de dimensiunea piesei.
- Infraroșu. Radiație, și aici există o capcană: IR încălzește în funcție de culoare. Un capac negru absoarbe mult mai mult decât un picior metalic strălucitor. De aceea industria a ajuns să combine IR cu aer cald în cuptoare, pentru uniformizare.
- Preîncălzitor inferior. Accesoriul cel mai subestimat. Încălzirea plăcii de jos la 100-150 grados C timp de unul sau două minute reduce șocul termic, împiedică deformarea plăcii și lasă unealta de sus să dea doar împingerea finală. Pentru BGA nu e un lux, e procedura standard.
- Cuptor de reflow. Profil termic complet și controlat, pentru producție.
Un lucru important de reținut: flux-ul se epuizează în funcție de timp la fel de mult ca de temperatură. Nu există un prag magic: e cinetică. Dacă stai prea mult încălzind, flux-ul își pierde activitatea și lasă un residuu întunecat, carbonizat, mult mai greu de îndepărtat decât ambrele normal. Rapid și hotărât câștigă mereu.
Protejarea componentelor vecine de căldură
Când bagi aer cald într-o zonă, tot ce e în jur se încălzește și el. Două materiale pentru a evita daune, care fac lucruri diferite:
- Bandă Kapton (poliimidă). Este un izolator și o barieră fizică. Iată detaliul important pe care toată lumea îl explică greșit: banda rezistă la 260 grados C în continuu, nu la 400. Filmul de poliimidă gol suportă 400 grados C, dar doar în expunere scurtă; limita reală o dă adezivul de silicon. Cum un pistol de aer cald lucrează peste această valoare, nu o lipi direct în jetul de aer. O avem în lățimi de 10, 20, 30, 50 și 100 mm.
- Bandă de aluminiu. Aceasta este un reflector adevărat: aluminiul lustruit are o emisivitate de 0,03-0,05, adică reflectă aproximativ 97 % din energia termică radiantă. Împotriva căldurii radiante e imbatabilă.
Nu lăsa pe nimeni să-ți spună că una e «mai bună» decât cealaltă: Kapton izolează și protejează de contact, aluminiul reflectă radiația. Împotriva aerului cald prin convecție, avantajul aluminiului e discutabil, pentru că și conduce căldura lateral foarte bine.
Reballing: aici flux-ul face trei trebi simultan
La reballing flux-ul nu e un accesoriu, face parte din procedură, și îndeplinește trei funcții simultan: curăță oxidul de pe pad-urile proaspăt pregătite și de pe bilele de cositor, le fixează fizic la locul lor în timp ce montezi (de aceea e un flux tacky, lipicios), și protejează în timpul refluxului.
Și e cel mai bun contraexemplu pentru «cu cât mai mult, cu atât mai bine»: cu prea puțin flux bilele nu se prind; cu prea mult, plutesc, se atrag între ele și ies din pad-uri. Strat subțire și uniform.
Mituri și legende
- «Flux-ul îmbunătățește conducția.» Fals, am văzut deja. Nu e conductor și nu face parte din junctură.
- «No-clean înseamnă că nu se curăță niciodată.» Nuanțat. Testul garantează că nu necesită curățare în condiții normale. Dar trebuie curățat: înainte de a aplica un lac de protecție, în circuite de înaltă impedanță, în radiofrecvență și la tensiuni înalte. Și o nuanță fină: residuu-ul no-clean e benign doar dacă a atins temperatura completă de activare — la lipirea manuală și sub componente joase poate rămâne flux nedescompus care e activ.
- «Cu cât mai mult flux, cu atât mai bine.» Fals. Excesul fierbe, împroașcă, creează bile de cositor și punți, generează goluri în junctură și lasă residuu prins sub componentă.
- «Flux-ul mănâncă placa.» Depinde de tip. Un RO/RE de activitate scăzută nu atacă cuprul; un hidrosolubil sau un anorganic da, și de aceea obligă la curățare.
- «Flux-ul de instalații sanitare merge.» Nu, și e una dintre cele mai scumpe greșeli. Conține clorură de zinc și amoniu: corodează pistele fine, residuu-urile sunt conductoare și nu pot fi neutralizate complet prin spălare. Exact asta este Goot BS-10, și de aceea producătorul lui îl interzice pe plăci.
- «Flux-ul nu expiră.» Ba expiră. Producătorii declară durate de viață de unu până la cinci ani în funcție de produs. Nu devine periculos: pierde solvent și activitate, umezește mai prost și lasă mai mult residuu. Păstrează seringile în poziție verticală cu vârful în jos.
- «Cu cositor cu miez de rășină nu mai ai nevoie de flux.» Adevărat doar la lipiri simple pe suprafețe curate. Flux-ul din sârmă se consumă la primul contact. La dezlipit nu intră sârmă nouă, deci nu intră flux: acolo ai nevoie mereu de flux suplimentar.
- «Ce e periculos în fum este plumbul.» Fals, și exact invers față de ce crede aproape toată lumea. Plumbul fierbe la aproximativ 1.750 °C și nu se volatilizează la temperatura de lipire. Fumul alb acela este colofonie, și aceasta este riscul real.
Curățare și siguranță
Pentru curățat, IPA de 90-99 % cu o perie antistatică. Cel de farmacie la 70 % nu merge: acel 30 % apă se usucă greu, lasă urme și umiditate prinsă sub componente, și dizolvă mai prost colofonia. Avem flacoane dispensatoare cu pompă dozatoare care evită inundarea plăcii. Și întotdeauna îndepărtează residuu-ul dizolvat cu material absorbant curat: dacă îl lași să se usuce, se redepozitează.
Despre fum, să fim direcți. Fumul de colofonie este recunoscut drept cauză de astm ocupațional; autoritatea britanică de securitate a muncii îl plasează printre principalele cauze din țară și stabilește o limită de expunere de 0,05 mg/m³ pe o tură de 8 ore. Nu e alarmism, e o fișă de risc profesional.
Măsurile care funcționează, în această ordine:
- Extracție la sursă. E singura care controlează cu adevărat problema: capturează fumul acolo unde se produce, la câțiva centimetri de soldering tip, înainte să ajungă la fața ta. Soluția simplă și accesibilă este o grilă de absorbție a fumului: o pui în față, lucrezi deasupra ei și fumul pleacă spre spate în loc să urce spre tine. Și amintește-ți să schimbi filtrul când se saturează — un filtru colmatat nu filtrează, doar face zgomot.
- Nu te apleca deasupra coloanei de fum. Pare evident și toată lumea o face: când privești de aproape, capul ajunge exact deasupra fumului. Lucrează cu placa puțin în lateral, sau cu lupă, dar nu în nor de fum.
- Nu încălzi mai mult decât e necesar. Cu cât temperatura e mai mare, cu atât mai multă descompunere a flux-ului și mai mult fum. Cercul se închide: cu flux bun și soldering tip bine stanut ai nevoie de mai puțină temperatură, deci respiri și mai puțin fum.
Și două avertismente: un ventilator de masă nu ajută — dispersează contaminantul prin atelier în loc să îl capteze —, iar trecerea la cositor lead-free nu elimină riscul, pentru că flux-ul rămâne același sau e chiar mai activ.
Cum se aplică
- Puțin și unde trebuie. O linie subțire pe picioare sau un strat uniform pe pad-uri. Dacă curge, e prea mult.
- Cu unealta potrivită: seringa pentru precizie, pensula aplicatoare pentru întins pe o suprafață, și dispensatorul semiautomat dacă lucrezi în volum.
- Încălzește repede. Flux-ul lucrează cât e proaspăt; dacă îl lași aplicat și pierzi vremea, solventul se evaporă.
- Rapid și hotărât. Mai bine un contact scurt și eficient decât să insistezi: cu cât mai mult timp la temperatură, cu atât mai epuizat flux-ul și mai carbonizat residuu-ul.
- Curăță dacă e cazul, conform clasificării discutate mai sus.
Găsești tot ce ai nevoie la accesorii de lipire, și dacă îți lipsește unealta, la stații de lipit.
Dacă reții un singur lucru din tot ce ai citit, să fie acesta: flux-ul nu e un truc, e chimie de bază a lipirii. Fără el încerci să prinzi metal de oxid, și asta nu funcționează indiferent cât de mult crești temperatura. De fapt, a crește temperatura e de obicei exact opusul a ceea ce trebuie să faci.